


Máy tiện CNC băng nghiêng và băng phẳng khác nhau thế nào?
Cùng gia công bạc lót, trục bậc hoặc chi tiết có ren, xưởng nên chọn máy tiện CNC băng nghiêng hay băng phẳng? Máy có băng nghiêng có thực sự tiện chính xác hơn? Nếu thường xuyên làm hàng đơn chiếc hoặc gia công trục dài, lựa chọn có thay đổi không?
Để trả lời, cần xem kết cấu băng máy ảnh hưởng thế nào đến công việc thực tế. Khả năng thoát phoi, cách bố trí dao, phương án đỡ phôi và thời gian chuyển đổi giữa các mã hàng đều tác động đến hiệu quả sử dụng máy.
Máy tiện CNC băng nghiêng và băng phẳng là gì?
Máy tiện CNC băng nghiêng có mặt phẳng bố trí dẫn hướng của cụm bàn trượt nghiêng so với phương ngang. Kết cấu này tạo độ dốc trong khoang gia công, hỗ trợ phoi và dung dịch làm mát đi xuống khu vực thu gom.
Máy tiện CNC băng phẳng có kết cấu băng và dẫn hướng chính bố trí theo mặt phẳng ngang. Dạng máy này thường có hình dáng gần với máy tiện truyền thống, kết hợp hệ điều khiển CNC để thực hiện các chuyển động gia công theo chương trình.
Trong cách gọi thương mại, khách hàng có thể gặp các tên “máy tiện giường nghiêng”, “máy tiện giường ngang” hoặc “máy tiện CNC ngang”. Khi so sánh kết cấu, nên dùng thống nhất băng nghiêng và băng phẳng. Từ “ngang” còn có thể chỉ phương đặt trục chính, trong khi máy băng nghiêng cũng thường có trục chính nằm ngang.
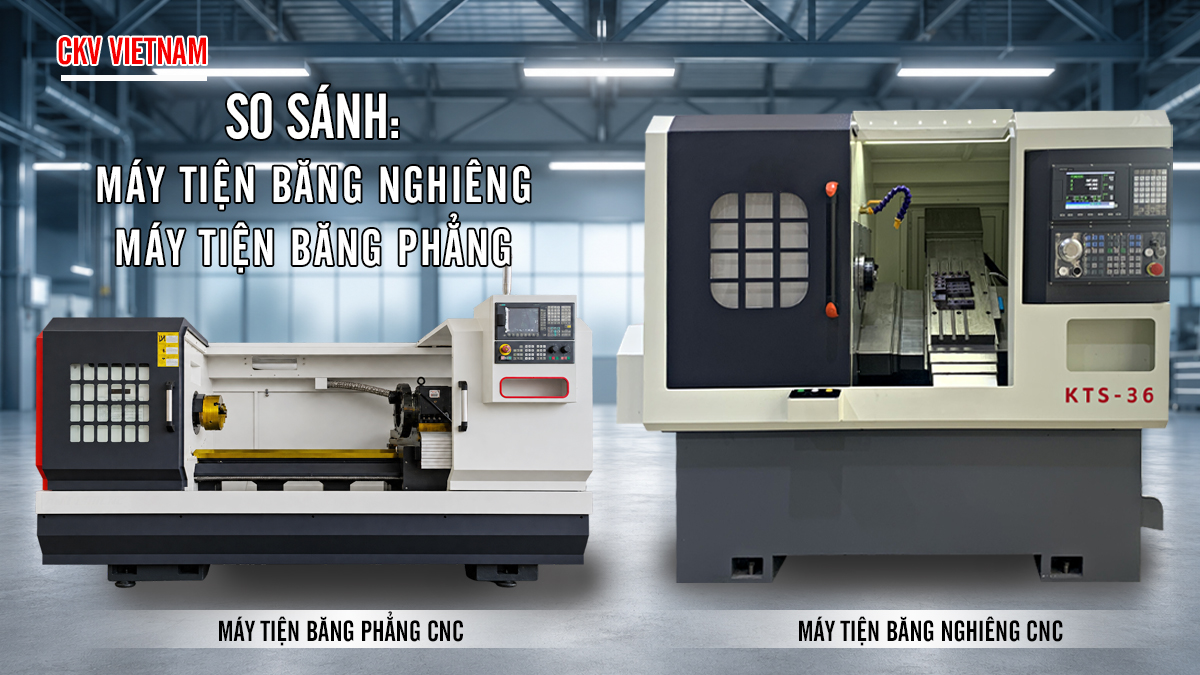
Máy tiện băng nghiêng & băng phẳng CNC
Bảng so sánh máy tiện CNC băng nghiêng và băng phẳng
| Tiêu chí | Máy tiện CNC băng nghiêng | Máy tiện CNC băng phẳng |
|---|---|---|
| Kết cấu băng máy | Mặt phẳng dẫn hướng bố trí nghiêng | Băng và dẫn hướng chính bố trí nằm ngang |
| Thoát phoi | Độ dốc hỗ trợ phoi đi xuống khu vực thu gom | Cần chú ý phoi lưu lại trên các bề mặt ngang và phương án thu gom |
| Tiếp cận khoang gia công | Có thể thuận tiện cho quan sát, gá dao và thay phôi, tùy thiết kế cửa và vị trí cụm dao | Phụ thuộc chiều rộng băng, vị trí bàn trượt, cửa máy và kích thước phôi |
| Gia công phôi dài, nặng | Cần chọn model có hành trình, tải trọng và hệ thống đỡ phôi phù hợp | Có nhiều dòng được thiết kế chuyên cho trục dài và phôi nặng |
| Cụm gá dao | Có thể dùng dao bố trí theo hàng hoặc ổ dao xoay | Có thể dùng ổ dao thay tự động và các cấu hình gá dao khác |
| Độ chính xác chi tiết | Cần đánh giá theo cấu hình, tình trạng máy và kết quả gia công | Cần đánh giá theo cấu hình, tình trạng máy và kết quả gia công |
| Tự động cấp phôi | Phụ thuộc hệ thống kẹp, giao tiếp điều khiển và thiết bị cấp phôi | Phụ thuộc hệ thống kẹp, giao tiếp điều khiển và thiết bị cấp phôi |
| Chi phí đầu tư | So sánh theo cấu hình và phạm vi cung cấp thực tế | So sánh theo cấu hình và phạm vi cung cấp thực tế |
Về xu hướng sử dụng, băng nghiêng có lợi thế về thoát phoi và tiếp cận vùng làm việc, còn băng phẳng có những dòng phù hợp với phôi dài, nặng. Đây là cơ sở tham khảo ban đầu khi lựa chọn nhóm máy.

So sánh kết cấu băng nghiêng và băng phẳng
Ưu điểm của máy tiện CNC băng nghiêng
Hỗ trợ thoát phoi trong quá trình gia công
Khi tiện, phoi được tạo ra liên tục tại vùng cắt. Với kết cấu băng nghiêng, trọng lực kết hợp dòng dung dịch làm mát giúp đưa phoi xuống phía dưới, hạn chế tích tụ trên các bề mặt trong khoang máy.
Lợi thế này đáng quan tâm khi xưởng chạy nhiều chi tiết liên tiếp. Tuy nhiên, hiệu quả thu gom còn phụ thuộc hình dạng phoi, đường thoát, lưu lượng dung dịch và thiết bị tải phoi của từng máy. Thoát phoi là một ưu điểm nổi bật của kết cấu băng nghiêng.
Thuận tiện tiếp cận vùng gia công trên thiết kế phù hợp
Vị trí cụm dao và khoảng mở cửa ảnh hưởng trực tiếp đến thao tác hằng ngày. Một khoang máy được bố trí hợp lý giúp người vận hành quan sát dao, thay phôi và kiểm tra các vị trí gá thuận tiện hơn.
Khi xem máy thực tế, nên thử đánh giá khoảng với tay đến mâm cặp, khả năng nhìn vào vùng cắt và không gian tháo lắp cán dao. Những chi tiết này giúp xác định máy có phù hợp với cách làm việc của xưởng hay không.
Có nhiều cấu hình phục vụ sản xuất theo loạt
Máy tiện CNC băng nghiêng có thể được thiết kế với cụm dao theo hàng, ổ dao xoay hoặc các cấu hình gia công phức tạp hơn. Việc lựa chọn phụ thuộc số nguyên công và cách tổ chức sản xuất.
Chẳng hạn, với một chi tiết cần tiện ngoài, khoan và tiện lỗ, xưởng cần kiểm tra có thể bố trí đủ dao trong cùng lần gá hay không. Số lượng dao sử dụng được, khoảng hở giữa các dao và hành trình làm việc cần được xem xét cùng nhau.

Khoang gia công máy tiện băng nghiêng CNC
Nhược điểm và giới hạn cần cân nhắc của máy tiện CNC băng nghiêng
Không gian gia công có thể hạn chế với một số loại phôi
Ở những máy nhỏ gọn, cụm dao, mâm cặp và vỏ che có thể giới hạn khoảng trống dành cho chi tiết hoặc đồ gá.
Vì vậy, ngoài đường kính và chiều dài gia công công bố, cần kiểm tra khoảng hở thực tế khi lắp đủ chấu kẹp, cán dao và phôi. Với trục dài, khả năng lắp ụ động hoặc thiết bị đỡ phôi cũng là tiêu chí cần xác nhận.
Cụm dao theo hàng cần được bố trí phù hợp
Với máy sử dụng dao bố trí theo hàng, bàn trượt di chuyển để đưa từng dao vào vị trí làm việc. Dao có kích thước lớn hoặc bố trí quá sát nhau có thể ảnh hưởng đến khoảng hở và phạm vi chuyển động.
Nếu xưởng thường xuyên thay đổi mã hàng, cần tính thời gian bố trí lại dao và thiết lập thông số. Cấu hình phù hợp với một nhóm chi tiết quen thuộc có thể cần điều chỉnh đáng kể khi chuyển sang nhóm sản phẩm khác.
Cần đối chiếu hiệu quả với mức đầu tư
Khi xem xét một cấu hình băng nghiêng có giá cao hơn phương án còn lại, nên làm rõ phần chênh lệch đến từ đâu. Hệ điều khiển, trục chính, cụm gá dao, hệ thống kẹp và phụ kiện đều ảnh hưởng đến báo giá.
Xưởng nên đánh giá phần đầu tư bổ sung có giúp giảm thời gian thao tác, thời gian gia công hoặc số lần gá lại hay không. Kết quả chạy thử một chi tiết đại diện sẽ cung cấp cơ sở thực tế cho việc so sánh.
Ưu nhược điểm của máy tiện CNC băng phẳng
Có nhiều lựa chọn cho trục dài và phôi nặng
Một ưu điểm của nhóm băng phẳng là có các dòng máy được thiết kế với băng dài, khoảng cách chống tâm lớn và hệ thống đỡ phôi phù hợp.
Ví dụ, dòng Forceturn của KNUTH sử dụng kết cấu băng phẳng để gia công chi tiết lớn, nặng và dài. Điều này cho thấy khả năng làm việc cần được đánh giá theo thiết kế và phạm vi sử dụng của từng dòng máy.
Với xưởng chuyên làm trục, con lăn hoặc chi tiết cần chống tâm, nên ưu tiên kiểm tra chiều dài làm việc, tải trọng cho phép, ụ động và giá đỡ.
Có thể phù hợp với công việc đa dạng, thường xuyên đổi mã
Những máy băng phẳng có không gian gá phù hợp và hệ điều khiển thuận tiện có thể đáp ứng công việc sửa chữa, hàng đơn chiếc hoặc các lô nhỏ.
Hiệu quả phụ thuộc vào việc người vận hành thiết lập chương trình, thay đồ gá và chỉnh dao nhanh đến đâu. Khi chọn máy cho công việc này, nên xem trực tiếp quy trình chuyển đổi giữa hai chi tiết khác nhau.
Cần chú ý thu gom phoi và không gian lắp đặt
Các bề mặt ngang trong khoang gia công có thể giữ lại phoi. Xưởng cần xem đường dẫn phoi, vị trí khay chứa và cách vệ sinh theo hướng dẫn của nhà sản xuất.
Đối với máy có băng dài, diện tích đặt máy cũng cần tính thêm khoảng thao tác, bảo trì và đưa phôi vào vị trí. Kích thước thân máy trong catalog chỉ là một phần của diện tích cần bố trí.
Máy tiện CNC băng nghiêng có chính xác hơn băng phẳng không?
Không thể kết luận độ chính xác chi tiết chỉ từ góc nghiêng của băng máy. Kết cấu băng là một yếu tố trong tổng thể thiết kế, còn chất lượng gia công chịu ảnh hưởng của nhiều bộ phận và điều kiện vận hành.
Khi so sánh hai máy, cần xem xét:
-
Độ chính xác hình học và tình trạng cơ khí của máy.
-
Độ đảo trục chính và khả năng kẹp phôi.
-
Độ chính xác định vị, độ chính xác lặp lại của các trục.
-
Độ cứng vững của cụm dao, đồ gá và chi tiết.
-
Ảnh hưởng của nhiệt, dao cắt và chế độ gia công.
Nếu bản vẽ yêu cầu kiểm soát đường kính lỗ bạc, cách đánh giá phù hợp là gia công mẫu và đo vị trí đó theo điều kiện đã thống nhất. Chỉ số định vị của trục máy cần được đọc đúng ý nghĩa khi liên hệ với dung sai thành phẩm.

Chi tiết gia công trên máy tiện cơ khí chính xác
Để hiểu rõ cách đối chiếu kích thước phôi với khả năng của máy và đọc đúng thông số độ chính xác, xem thêm bài Chọn máy tiện CNC theo phôi và dung sai bản vẽ.
Nên chọn băng nghiêng hay băng phẳng cho xưởng?
Khi chủ yếu sản xuất bạc lót, chốt và chi tiết ngắn theo loạt
Có thể đưa máy tiện CNC băng nghiêng vào nhóm ưu tiên xem xét, đặc biệt khi xưởng cần bố trí nhiều nguyên công trong một lần gá và quan tâm đến thu gom phoi.
Cần kiểm tra thêm khả năng xuyên thanh, số dao cần sử dụng, thời gian thay phôi và chu kỳ gia công dự kiến. Nếu có kế hoạch cấp phôi tự động, nên xác nhận khả năng tích hợp ngay từ khi chọn cấu hình.
Khi chủ yếu gia công trục dài hoặc phôi nặng
Nên đối chiếu các máy có chiều dài làm việc, tải trọng và hệ thống đỡ phôi đáp ứng sản phẩm. Nhóm máy băng phẳng chuyên dụng là một hướng đáng xem xét.
Với bất kỳ kết cấu nào, phương án đỡ phôi và khả năng tiếp cận toàn bộ chiều dài gia công đều cần được kiểm tra trên model cụ thể.
Khi làm hàng đơn chiếc và thay đổi sản phẩm thường xuyên
Nên đánh giá thời gian chuẩn bị cho mỗi mã hàng, bao gồm lập chương trình, gá phôi, thiết lập dao và đo chi tiết đầu tiên.
Một máy phù hợp với người vận hành và nhóm sản phẩm thường xuyên có thể đem lại hiệu quả tốt hơn phương án có nhiều tính năng nhưng ít được sử dụng.
Sau khi xác định loại máy phù hợp, xưởng cần kiểm tra cấu hình, phạm vi báo giá và điều kiện chạy thử. Tham khảo bài Mua máy tiện CNC băng nghiêng tại Hà Nội cần kiểm tra gì trước khi đặt máy? để chuẩn bị trước khi trao đổi với nhà cung cấp.
Khi cần phay mặt, khoan ngang hoặc gia công ngoài tâm
Cần lựa chọn theo khả năng gia công của máy, đặc biệt là dao dẫn động, trục C hoặc trục Y tùy nguyên công.
Các tính năng này phải được xác nhận trong cấu hình. Chẳng hạn, Hurco mô tả dòng TMM là máy băng nghiêng được trang bị thêm dao dẫn động và trục C để mở rộng công việc gia công.
Tham khảo dòng máy tiện CNC băng nghiêng CKV
Dòng CKV-25, CKV-36, CKV-46 và CKV-52 sử dụng kết cấu băng nghiêng 30° theo bảng thông số nhà cung cấp.
Khả năng xuyên thanh tối đa lần lượt là Ø25 mm, Ø35 mm, Ø45 mm và Ø52 mm. Khi lựa chọn, cần đối chiếu thêm đường kính gia công, chiều dài phôi và cách bố trí dao cho sản phẩm dự kiến.
Xưởng có thể tham khảo các nhóm máy hiện có trong danh mục máy tiện CNC của CKV VIETNAM, sau đó lựa chọn cấu hình theo bản vẽ và kế hoạch sản xuất.
Câu hỏi thường gặp
Máy tiện băng phẳng có phải là máy tiện cơ không?
Máy băng phẳng có cả loại điều khiển bằng tay và loại điều khiển CNC. “Băng phẳng” mô tả kết cấu máy, còn “CNC” mô tả phương thức điều khiển.
Máy tiện băng nghiêng có gia công được trục dài không?
Có, nếu model có chiều dài làm việc và phương án đỡ phôi phù hợp. Cần kiểm tra hành trình, khả năng lắp ụ động hoặc giá đỡ, cùng tải trọng cho phép.
Máy tiện CNC băng nghiêng có luôn dùng ổ dao xoay không?
Tùy cấu hình, máy có thể sử dụng dao bố trí theo hàng hoặc ổ dao xoay. Nên xem ảnh khoang gia công và danh sách trang bị để xác định đúng loại cụm dao.
Băng nghiêng có giúp phoi tự thoát hoàn toàn không?
Độ dốc hỗ trợ phoi đi xuống khu vực thu gom. Khả năng thoát phoi thực tế còn phụ thuộc vật liệu, dao cắt, chế độ cắt, dung dịch làm mát và thiết bị tải phoi.
Máy băng nghiêng có luôn đắt hơn máy băng phẳng không?
Giá cần được so sánh giữa các máy có phạm vi gia công và cấu hình tương đương. Máy băng phẳng chuyên gia công phôi lớn, nặng có thể có mức đầu tư cao hơn máy băng nghiêng nhỏ gọn.
Tư vấn lựa chọn máy tiện CNC tại CKV VIETNAM
Để lựa chọn giữa máy tiện CNC băng nghiêng và băng phẳng, hãy gửi bản vẽ hoặc ảnh chi tiết, vật liệu, kích thước phôi và sản lượng dự kiến đến CKV VIETNAM. Những thông tin này giúp xác định nhóm máy và cấu hình cần xem xét.
-
Hotline/Zalo 1: 094 615 8186
-
Hotline/Zalo 2: 092 849 9886
-
Email: info86.ckv@gmail.com